Vente directe d'usine · ISO 8528-5 · Testé à pleine charge
Comment nous construisons
Générateurs diesel
Chaque générateur est fabriqué, assemblé et testé à pleine charge dans notre propre usine en Chine. Pas de sous-traitance, pas d'intermédiaires commerciaux : une seule usine, une seule garantie, une seule équipe.
A Usine, qui n'est pas une société commerciale
En Chine, de nombreux prétendus « fabricants » de générateurs sont en réalité des sociétés commerciales : elles achètent des unités finies à une usine, y apposent leur logo et les revendent. En cas de problème, elles contactent directement l’usine pour obtenir de l’aide, et il ne vous reste plus qu’à patienter.
H&C possède son propre atelier de production. Nous employons les métalliers qui découpent l'acier, les techniciens qui câblent les panneaux de commande et les ingénieurs qui signent les rapports d'essais. Lorsque vous appelez pour obtenir de l'aide, vous parlez directement aux personnes qui ont construit votre générateur, et non à un intermédiaire.
Jiangsu, Chine — visiteurs bienvenus.
Équipements de production
De la tôle d'acier à l'ensemble testé
Neuf machines de production, toutes installées dans notre atelier – pas chez un sous-traitant. Voici l'emplacement de chacune dans la chaîne de fabrication et son incidence sur le générateur que vous recevrez.
Découpe et formage · Découpe de tôles
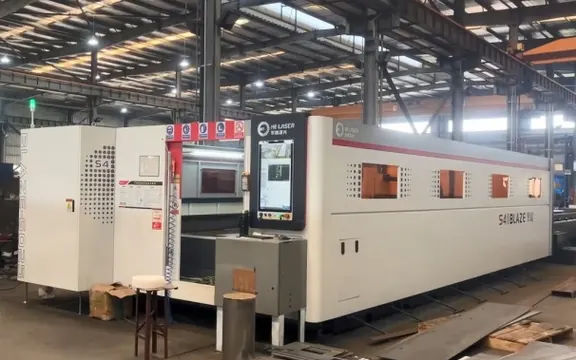
Découpe laser
Découpe les éléments de châssis, les panneaux de boîtier et les supports de montage dans des plaques d'acier jusqu'à 1500 × 6000 mm et 20 mm d'épaisseur. Les pièces s'emboîtent parfaitement lors de l'assemblage : aucun jeu, aucune retouche.
Découpe et formage · poinçonnage
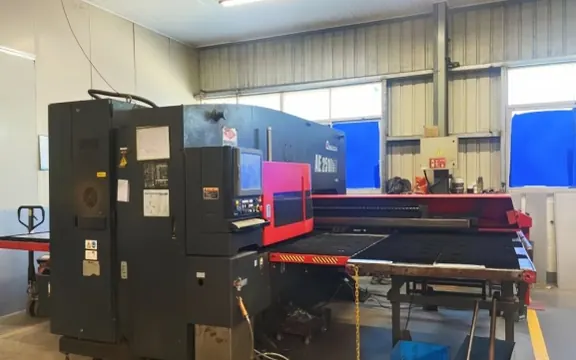
Poinçon à tourelle CNC
Perfore les grilles d'aération, les entrées de câbles et les trous de fixation en une seule passe. Les bords nets sont directement traités par revêtement en poudre — pas de limage manuel, pas de copeaux coincés.
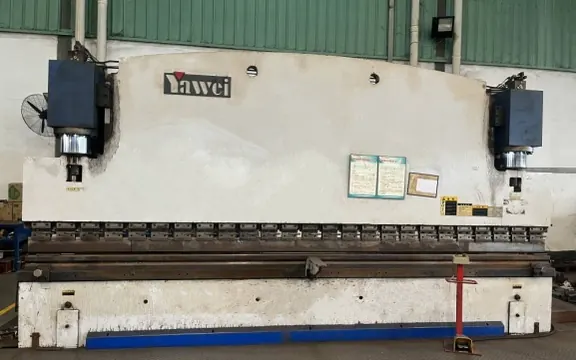
Découpe et formage · pliage
Presse plieuse CNC
Permet de réaliser des panneaux d'enceinte, des portes et des éléments de structure jusqu'à 4100 mm de long et 10 mm d'épaisseur. Un outillage programmable garantit l'identité des panneaux 1 et 200.
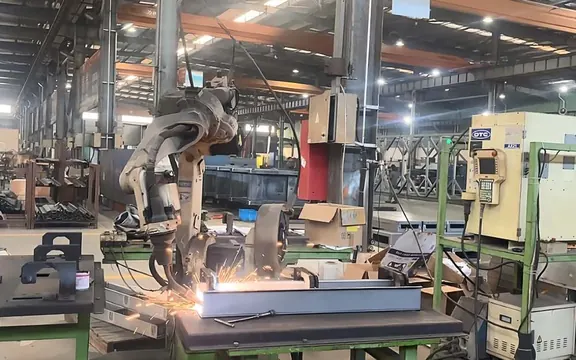
Soudage · châssis et réservoirs
Système de soudage robotisé
Soudage des châssis et des réservoirs de carburant sur un robot 6 axes de 6 kg et d'une portée de 1445 mm avec une répétabilité de ±0.05 mm. L'uniformité de la pénétration est vérifiée ultérieurement par un test d'étanchéité du réservoir.
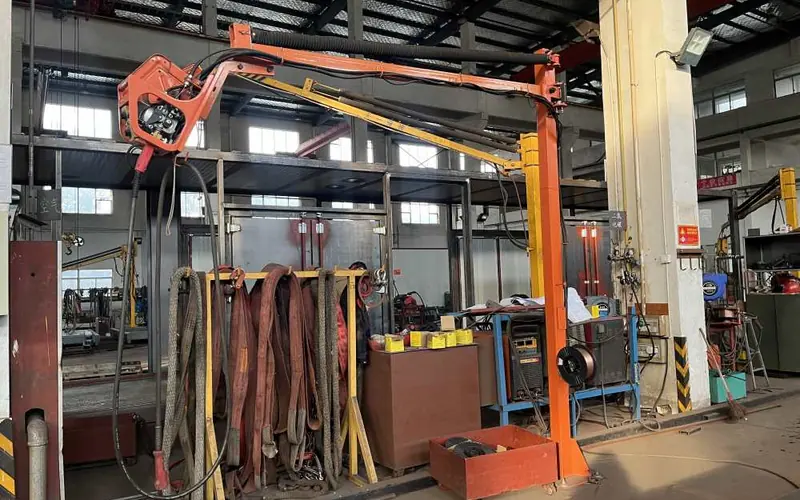
Soudage · finition et réparation
Soudage laser portable
Il réalise des finitions de couture et répare les soudures avec une déformation thermique minimale. Il atteint les articulations inaccessibles au bras robotisé.
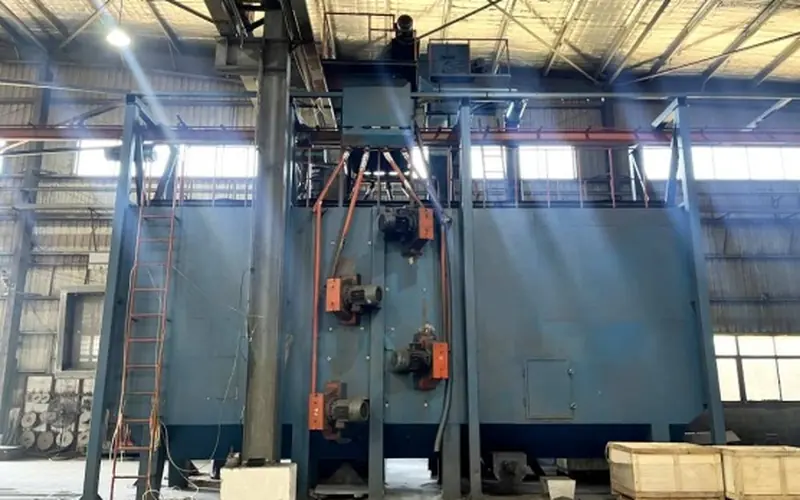
Traitement de surface · sablage
Machine de sablage
Élimine la calamine et la rouille de l'acier usiné avant le revêtement. Ce dernier adhère alors au métal propre, et non à l'oxyde.
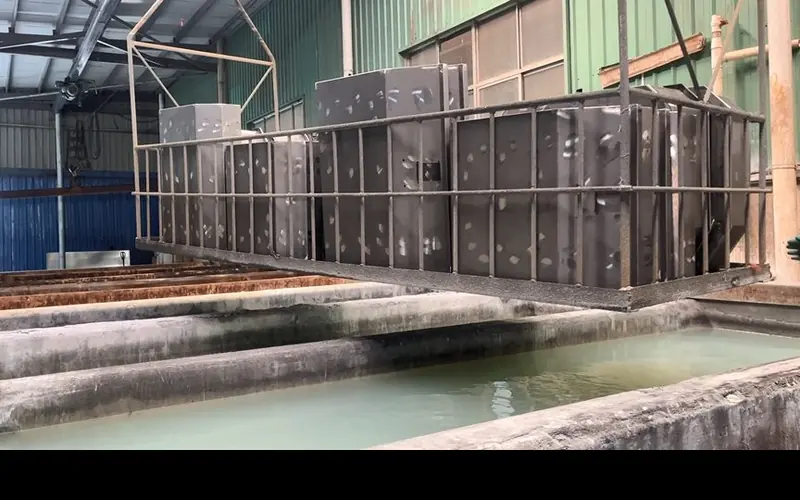
Traitement de surface · prétraitement
Piscine de décapage et de phosphatation
L'acier est prétraité avant le revêtement. La peinture en poudre adhère au métal au lieu de rester en surface.
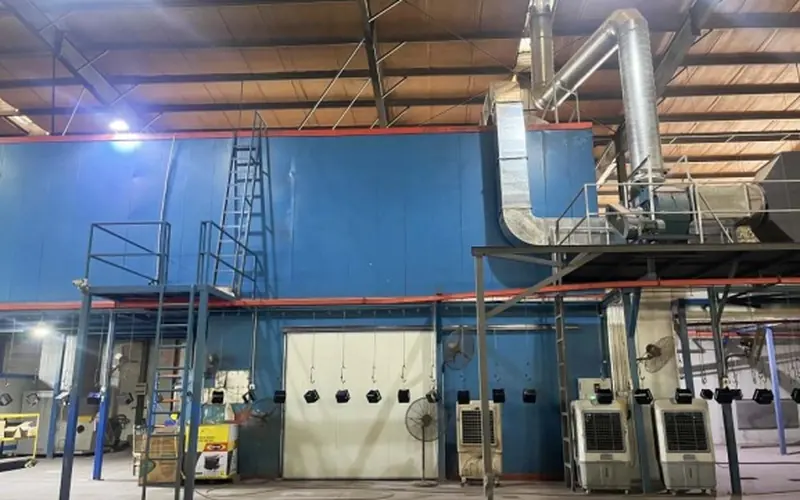
Traitement de surface · revêtement
Ligne de revêtement en poudre
Applique un revêtement qui assure le durcissement des auvents, des armoires et des châssis. L'épaisseur du revêtement est mesurée à l'aide d'un calibre pour chaque lot.
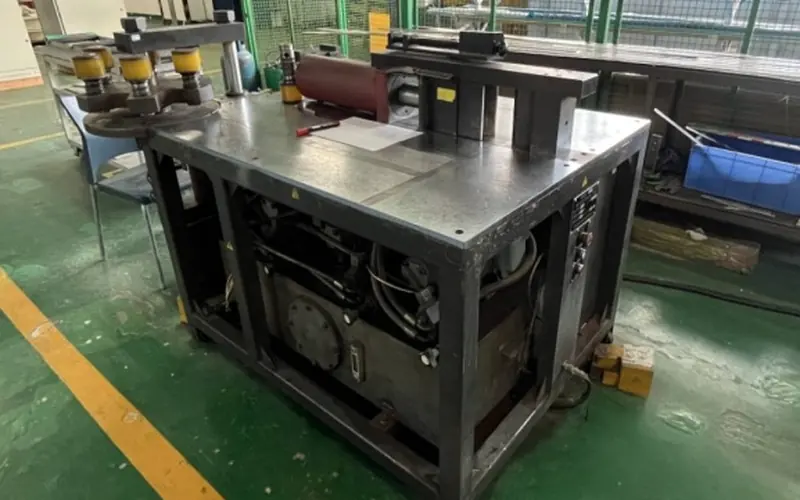
Panneaux de commande électriques
Machine de découpe de barres omnibus
Il coupe et plie les barres omnibus en cuivre qui transportent l'alimentation électrique à l'intérieur du panneau de commande. Des barres omnibus de taille appropriée permettent de maintenir les bornes à une température basse sous charge.
Le processus de construction
De l'acier brut à la puissance éprouvée
Six étapes, une seule usine. Chaque commande commence par une étude technique — altitude du site, température ambiante, profil de charge — avant toute découpe d'acier.
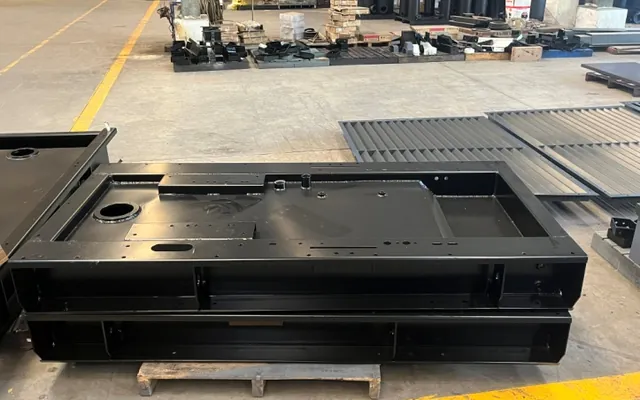
Etape 1 de 6
Cadre de base et réservoir de carburant
Des plaques d'acier sont découpées, formées et soudées par robot pour former le châssis et le réservoir de carburant. Ce dernier est ensuite grenaillé, apprêté, recouvert d'une couche de finition noire et testé sous pression pour vérifier son étanchéité avant toute fixation.
Etape 2 de 6
Armoire de commande et de contrôle
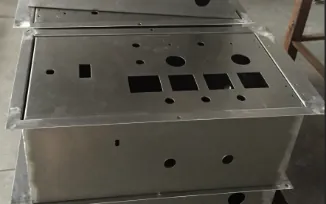
Parallèlement à la fabrication du châssis de base, la verrière et l'armoire de commande sont réalisées : des tôles d'acier sont découpées, poinçonnées, pliées et soudées pour former l'enceinte et la coque de l'armoire.
Etape 3 de 6
Revêtement en poudre et isolation
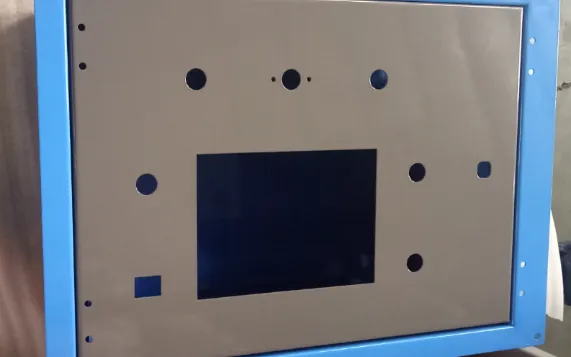
Les coques des auvents et des armoires passent par la ligne de revêtement en poudre. L'épaisseur du revêtement est mesurée, puis l'isolant acoustique est découpé aux dimensions voulues et installé à l'intérieur.
Etape 4 de 6
Câblage et test de l'armoire de commande
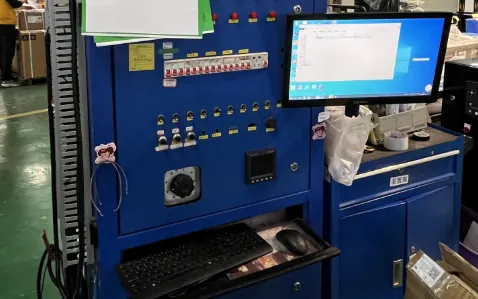
Le disjoncteur principal, les barres omnibus en cuivre, les circuits secondaires et le contrôleur (DeepSea, ComAp ou SmartGen) sont installés et câblés. L'armoire complète est ensuite testée dans son intégralité avant d'être placée à proximité du plateau de tournage.
Etape 5 de 6
Installation complète de la machine
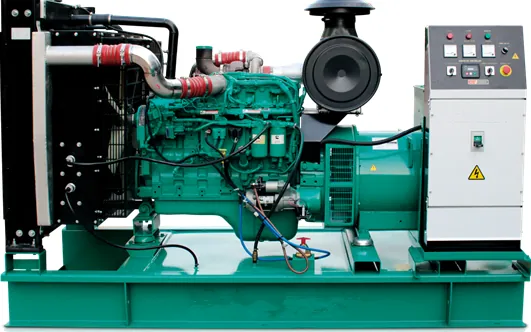
Le moteur et l'alternateur sont montés sur le châssis de base, alignés et couplés ; le radiateur, l'échappement et l'armoire de commande testée sont installés, et les fixations critiques sont vérifiées au couple.
Etape 6 de 6
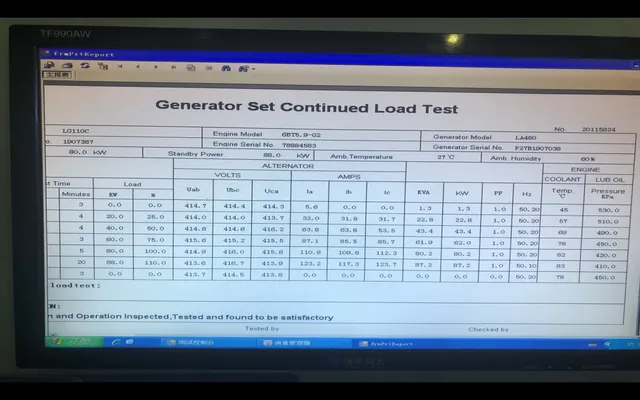
Test de chargement
L'ensemble final est soumis à des variations de puissance (0 %, 25 %, 50 %, 75 % et 100 % de la puissance nominale en kW), puis maintenu à une surcharge de 110 % sur notre banc de charge résistif. Aucun envoi n'est effectué tant que les mesures n'ont pas été enregistrées et le rapport signé.
En cours d'inspection
Des portes de qualité à l'intérieur du bâtiment
La qualité est contrôlée tout au long du processus, et non ajoutée a posteriori. Quatre points de contrôle déterminent la progression d'un ensemble : chaque étape est mesurée, enregistrée et validée, et les résultats accompagnent votre générateur.
Étape 1 · réservoir de carburant
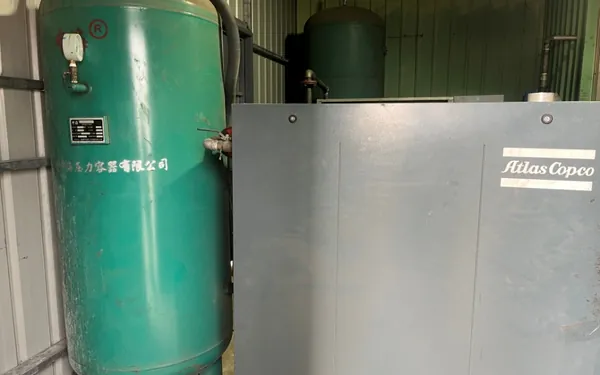
Test d'étanchéité du réservoir
Chaque soudure du réservoir de base est contrôlée sous pression avant son assemblage. Un réservoir présentant une fuite n'est jamais assemblé ; vous n'héritez donc jamais d'une tache de carburant impossible à localiser.
Étape 3 · revêtement en poudre
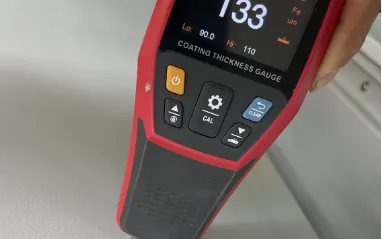
Contrôle de l'épaisseur du revêtement
L'épaisseur du revêtement des hottes et des armoires est mesurée après chaque lot, et la mesure est consignée dans le dossier du lot. Un revêtement fin rouille de l'intérieur vers l'extérieur, là où cela est invisible.
Étape 4 · armoire de commande
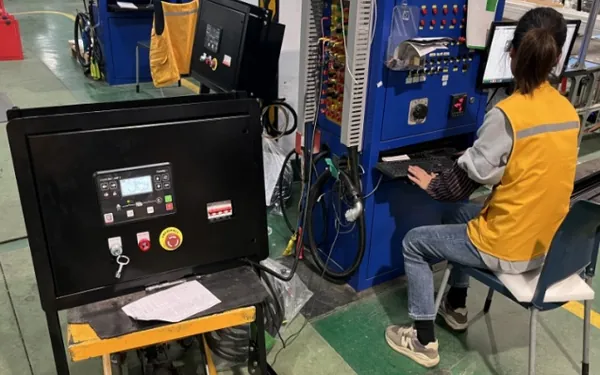
Test complet de l'armoire de commande
L'armoire finie est testée dans son intégralité : état des modules, fonctions de protection, contrôles électriques sous tension et vérification des paramètres. Votre tableau est testé sur notre banc d'essai, et non mis sous tension sur votre site.
Étape 6 · test de charge
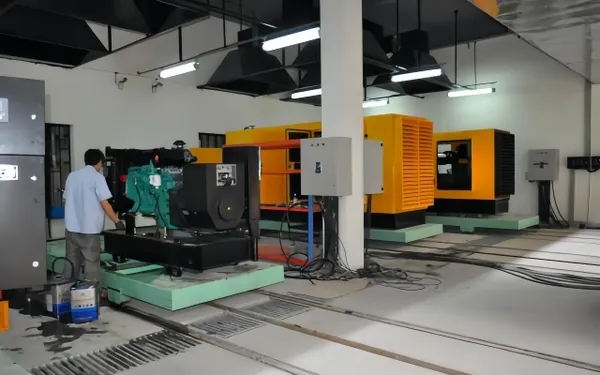
Test à pleine charge · 3.6 MW
600 kW × 4 plus 1 200 kW × 1 — 3.6 MW de capacité de charge résistive, suffisante pour chaque ensemble que nous fabriquons. Chaque ensemble est testé par paliers jusqu'à sa charge nominale et maintenu à une surcharge de 110 % ; les mesures sont consignées dans le rapport de test signé.
Tests en usine
Testé avant de payer — pas une promesse, une preuve
Rien ne quitte l'usine sur simple promesse. Chaque appareil est testé à pleine charge, les mesures sont enregistrées et le rapport est signé – et vous êtes invités à y assister.
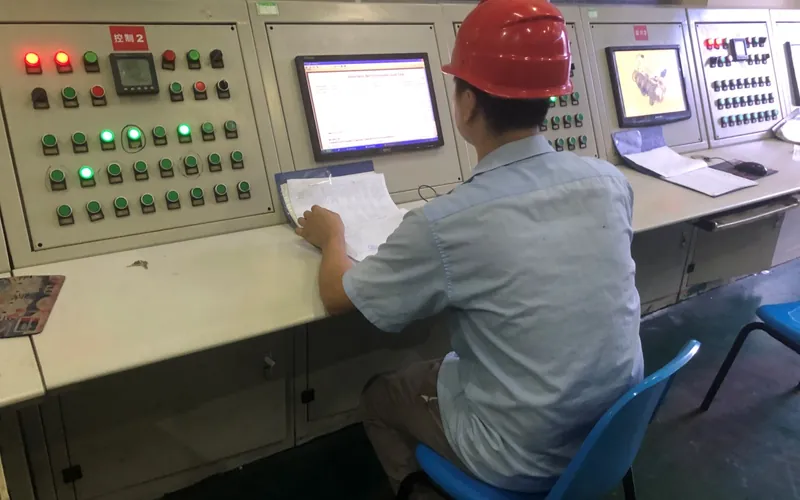
Chaque générateur. Pleine charge. Aucune exception.
Avant expédition, chaque générateur est soumis à une surcharge progressive de 0 % à 100 % de sa puissance nominale (kW), puis maintenu à 110 % . Il ne s'agit pas d'un contrôle ponctuel ni d'un test par échantillonnage : ce test est systématique pour chaque unité, conformément à la norme ISO 8528-5.
Nous enregistrons et vérifions : la régulation de tension en régime permanent (±1 %), la stabilité de fréquence (±0.5 %), les températures du liquide de refroidissement et de l’huile moteur sous charge soutenue, la réponse transitoire de la tension et de la fréquence lors de variations brusques de la charge, ainsi que les fonctions d’arrêt automatique de sécurité. Un rapport de test signé est inclus dans votre documentation de livraison.
Testé selon les normes ISO 8528 (parties 1 à 12) et IEC 60034-1 / IEC 60034-22 pour l'alternateur, ISO 3046-1 pour les performances du moteur et IEC 62271-200 pour l'appareillage de commutation — avec prise en charge FAT / SAT lorsque votre projet nécessite une réception en présence d'un témoin.
Acceptation et rejet des charges
Pendant le fonctionnement du groupe électrogène, la charge est activée et désactivée par paliers, comme cela se produit sur site lors de la fermeture d'un inverseur de source ou du démarrage d'un gros moteur. Nous enregistrons la chute de tension transitoire, l'écart de fréquence et le temps de rétablissement, conformément à la norme ISO 8528-5, afin de garantir que le groupe électrogène supporte la charge, et pas seulement une charge en régime permanent.
Paramètres de protection et test d'arrêt
Surrégime, pression d'huile insuffisante, température du liquide de refroidissement élevée, limites de tension et de fréquence, défaut de démarrage et arrêt d'urgence : autant de seuils définis dans le contrôleur, paramétrés selon les limites du constructeur moteur et les valeurs de votre projet. Chaque seuil est ensuite déclenché sur le groupe motopropulseur en fonctionnement, l'arrêt est confirmé et les valeurs utilisées sont consignées dans votre rapport d'essai.
Assistance FAT et SAT
Les tests d'acceptation en usine (FAT) et en usine (SAT) sont des étapes clés de réception que vous devez valider avec votre client. Nous avons accompagné de nombreux entrepreneurs EPC dans ces démarches. Transmettez-nous la procédure de test et la liste des documents de votre consultant ; nous préparerons le dispositif, le banc d'essai et la documentation nécessaires pour la date convenue. Votre inspecteur peut assister au test dans nos locaux, ou nos ingénieurs peuvent superviser la réception sur site ; la documentation requise pour la signature est identique dans les deux cas.
Certifications et documentation
Documenté, pas seulement promis
La norme ISO 8528-5 garantit un audit et une traçabilité à chaque étape. Lorsque votre client EPC exige des preuves de conformité, vous les avez en stock : certificats de matériaux, rapports de soudage, données d’essais. Aucun retard, aucune précipitation.
Contenu de la boîte du générateur
Un soutien au-delà de la livraison
Après le départ du générateur de notre étage
Un groupe électrogène diesel est un investissement durable, et non un simple produit. Notre assistance se poursuit bien après l'expédition du groupe électrogène.
Tests et mise en service
L'assistance à la mise en service sur site garantit le bon démarrage de votre groupe électrogène dès la première utilisation. Nous proposons un guidage à distance de série ; pour certains projets, un ingénieur de l'usine se déplace sur votre site afin de superviser la mise en service et de vérifier l'installation.
- ✓ vérification de l'installation du site
- ✓ essai de mise en service du banc de charge
- ✓ Configuration ATS et contrôleur
Support d'installation
L'installation d'un groupe électrogène à l'étranger implique de respecter les normes locales, la conception du système d'alimentation, le tracé des gaz d'échappement et les exigences relatives aux fondations. Nous fournissons la documentation technique et l'assistance à distance nécessaires pour une installation réussie, quel que soit l'emplacement de votre site.
- ✓ Plans et manuels d'installation
- ✓ Conseils relatifs aux fondations et à la ventilation
- ✓ consultation technique à distance
Service après-vente et pièces détachées
Les groupes électrogènes fonctionnent pendant des décennies et nécessitent un entretien. Nous avons en stock des pièces détachées d'origine pour moteurs, alternateurs et contrôleurs, et nous expédions dans le monde entier. Assistance technique par téléphone, courriel ou WhatsApp, assurée directement par les ingénieurs qui ont conçu votre appareil.
- ✓ Pièces détachées d'origine — livraison internationale
- ✓ Assistance technique assurée par nos ingénieurs
- ✓ Programme d'entretien et kits de service
Questions fréquemment posées
H&C fabrique-t-elle des groupes électrogènes diesel dans sa propre usine ?
Comment chaque générateur est-il testé avant son expédition ?
Quelle documentation est fournie avec chaque générateur ?
Puis-je assister au test ou visiter l'usine ?
Visitez notre usine
Venez voir votre ensemble assemblé et testé avant son expédition.
Avant l'expédition, venez inspecter votre générateur dans notre usine du Jiangsu. Visitez la chaîne de production, rencontrez nos techniciens et ingénieurs, et assistez au test à pleine charge. Nous vous montrerons chaque étape, sans rendez-vous. Vous recevrez exactement ce que vous voyez.