Direto da fábrica · ISO 8528-5 · Testado sob carga máxima
Como construímos
Geradores Diesel
Cada gerador é fabricado, montado e testado sob carga total em nossa própria fábrica na China. Sem subcontratação, sem intermediários de empresas comerciais — uma fábrica, uma garantia, uma equipe.
A FábricaNão é uma empresa comercial.
Muitas empresas "fabricantes" de geradores na China são, na verdade, empresas comerciais — elas compram unidades prontas de uma fábrica, adicionam sua marca e revendem. Quando algo dá errado, elas ligam para a mesma fábrica em busca de suporte, e você fica esperando.
A H&C é proprietária da linha de produção. Empregamos os fabricantes que cortam o aço, os técnicos que instalam os painéis de controle e os engenheiros que assinam os relatórios de teste. Quando você liga para obter suporte, fala diretamente com as pessoas que construíram seu gerador — não com um intermediário.
Jiangsu, China — visitantes são bem-vindos.
Equipamentos em Produção
Da chapa de aço ao conjunto testado
Nove máquinas de produção, todas em nossa fábrica — não em uma subcontratada. Veja onde cada uma está localizada na linha de montagem e o que isso significa para o gerador que você receberá.
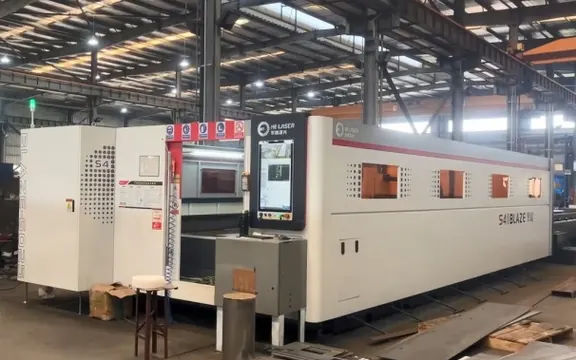
Corte e conformação · corte de chapas
Corte a Laser
Corta elementos da estrutura de base, painéis da caixa e suportes de montagem em chapas de aço de até 1500×6000mm e 20mm de espessura. As peças encaixam perfeitamente na montagem — sem folgas, sem necessidade de retrabalho.
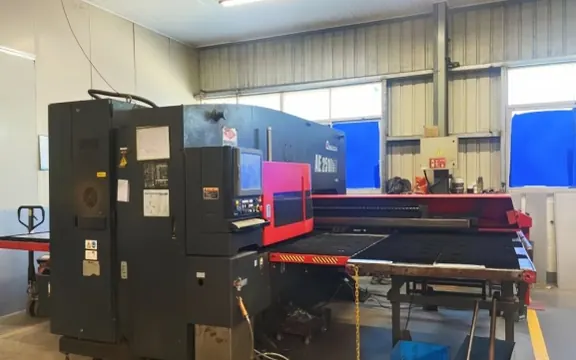
Corte e conformação · perfuração
Punção de Torre CNC
Perfura grelhas de ventilação, entradas de cabos e furos de montagem em uma única passada. As bordas sem rebarbas vão direto para a pintura eletrostática a pó — sem necessidade de lixamento manual, sem acúmulo de cavacos.
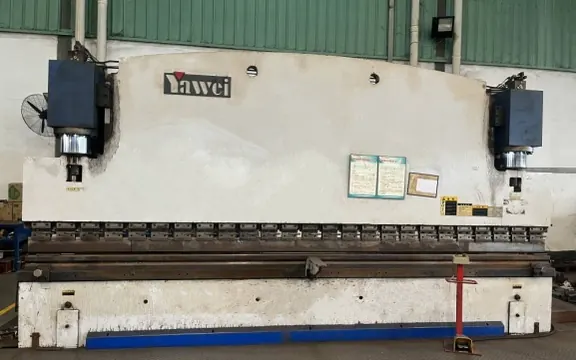
Corte e conformação · dobra
Prensa CNC
Produz painéis de revestimento, portas e elementos estruturais com até 4100 mm de comprimento e 10 mm de espessura. Ferramentas programáveis mantêm os painéis 1 e 200 idênticos.
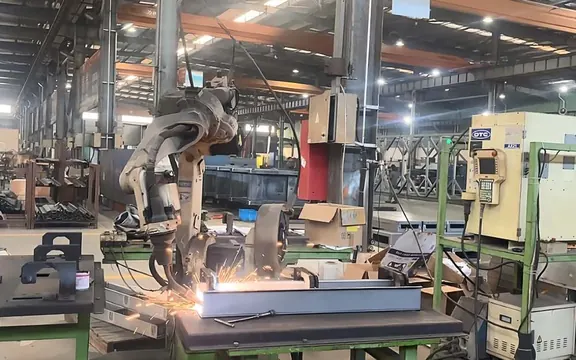
Soldagem · estruturas de base e tanques
Sistema de soldagem robótica
Solda estruturas de base e tanques de combustível em um robô de 6 eixos, 6 kg e alcance de 1445 mm, com repetibilidade de ±0.05 mm. A penetração uniforme é verificada posteriormente por meio do teste de estanqueidade do tanque.
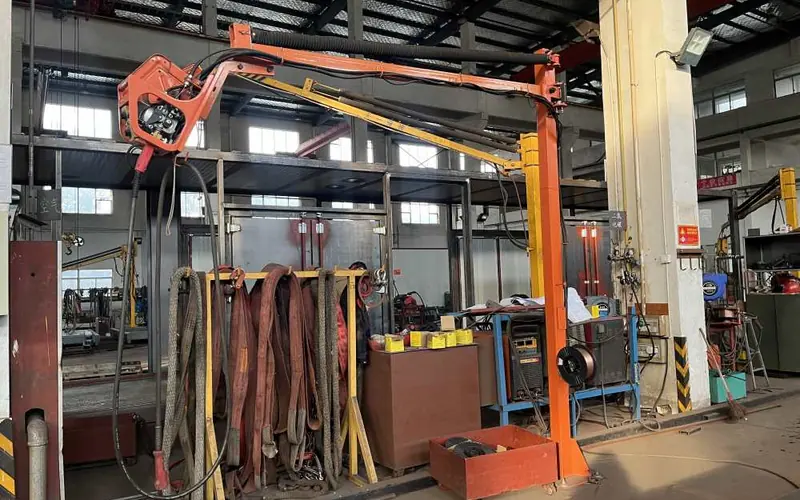
Soldagem, acabamento e reparo
Soldagem a laser portátil
Finaliza juntas e repara soldas com mínima distorção térmica. Alcança as juntas que o braço robótico não consegue.
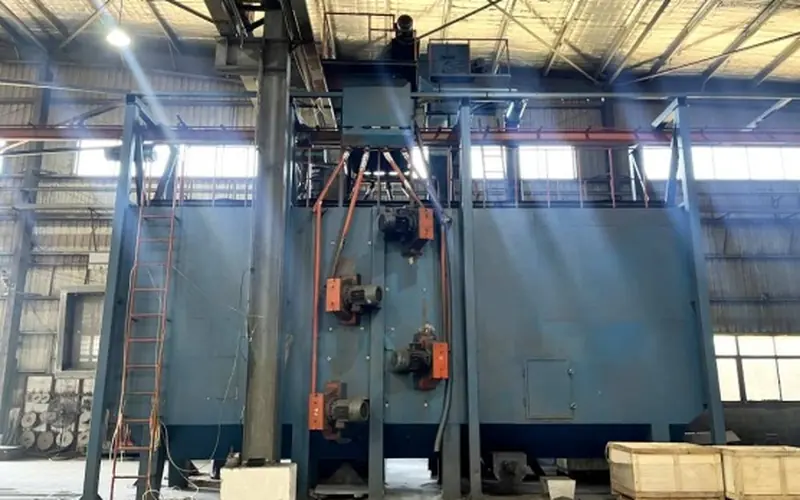
Tratamento de superfície · jateamento
Máquina de jateamento de areia
Remove a carepa e a ferrugem do aço fabricado antes da aplicação do revestimento. O revestimento adere então ao metal limpo, e não ao óxido.
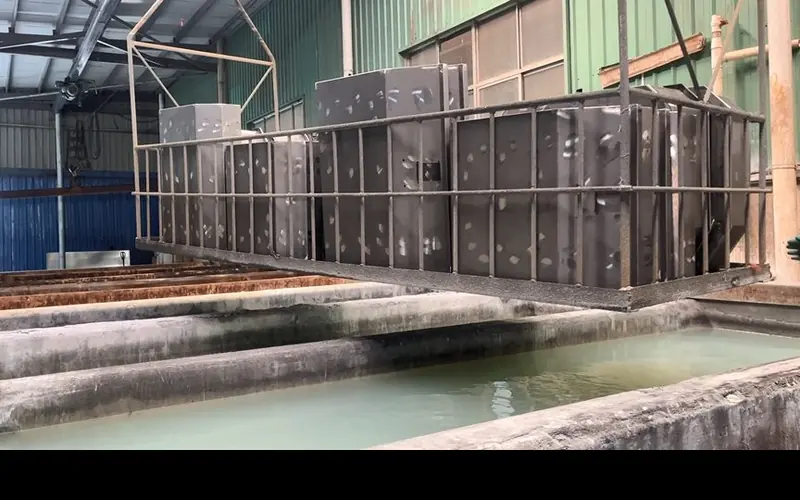
Tratamento de superfície · pré-tratamento
Piscina de decapagem e fosfatização
Pré-trata o aço antes da aplicação do revestimento. O revestimento em pó adere ao metal em vez de ficar sobre ele.
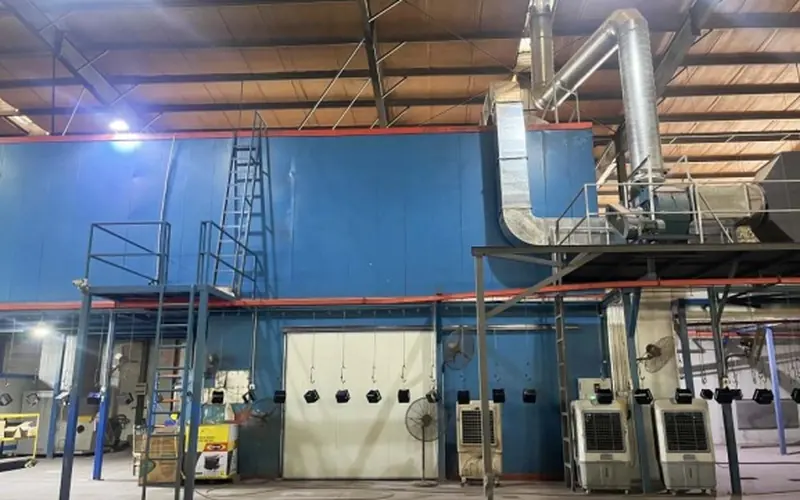
Tratamento de superfície · revestimento
Linha de revestimento em pó
Aplica revestimento e cura em coberturas, armários e estruturas de base. A espessura do revestimento é medida com um medidor em cada lote.
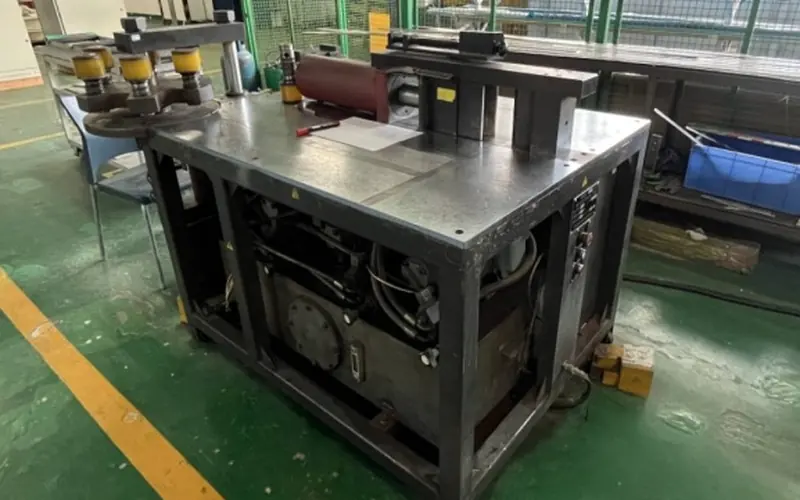
Painéis elétricos de controle
Máquina de corte de barramento
Corta e dobra as barras de cobre que transportam energia dentro do painel de controle. Barras com dimensões corretas mantêm os terminais resfriados sob carga.
O processo de construção
Do aço bruto à potência comprovada
Seis etapas, uma fábrica. Cada pedido começa com uma análise técnica — altitude do local, temperatura ambiente, perfil de carga — antes mesmo de qualquer corte de aço ser realizado.
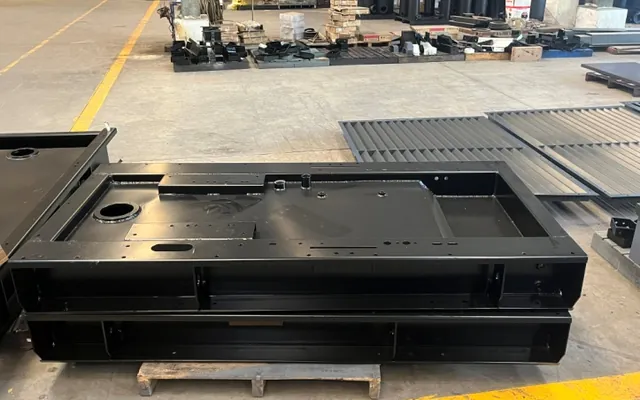
Passo 1 de 6
Estrutura de base e tanque de combustível
A chapa de aço é cortada, moldada e soldada por robôs para formar a estrutura de base e o tanque de combustível. Em seguida, o tanque é jateado, recebe uma camada de primer, é pintado de preto e testado sob pressão para verificar vazamentos antes de qualquer componente ser montado sobre ele.
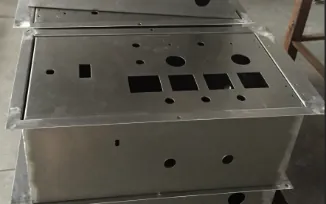
Passo 2 de 6
Armário de Controle e Cobertura
Paralelamente à estrutura de base, são fabricados a cobertura e o painel de controle: chapas de aço são cortadas, perfuradas, dobradas e soldadas para formar a estrutura e o revestimento do painel.
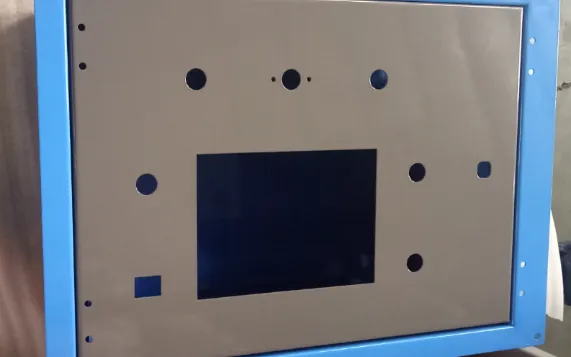
Passo 3 de 6
Revestimento em pó e isolamento
As estruturas da cobertura e do gabinete passam pela linha de pintura eletrostática a pó. A espessura da camada é medida e, em seguida, o isolamento acústico é cortado no tamanho certo e instalado no interior.
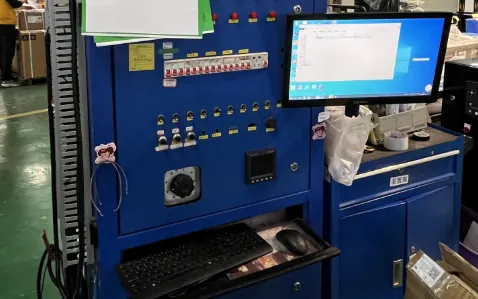
Passo 4 de 6
Fiação e teste do painel de controle
O disjuntor principal, as barras de cobre, os circuitos secundários e o controlador — DeepSea, ComAp ou SmartGen — são montados e conectados. O gabinete finalizado é então testado por completo antes de ser instalado no equipamento.
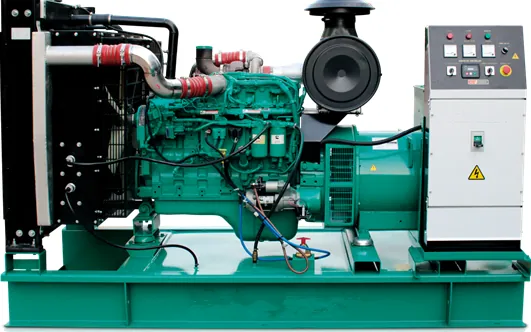
Passo 5 de 6
Instalação completa da máquina
O motor e o alternador são montados na estrutura de base, alinhados e acoplados; o radiador, o escapamento e o painel de controle testado são instalados, e os fixadores críticos são verificados quanto ao torque.
Passo 6 de 6
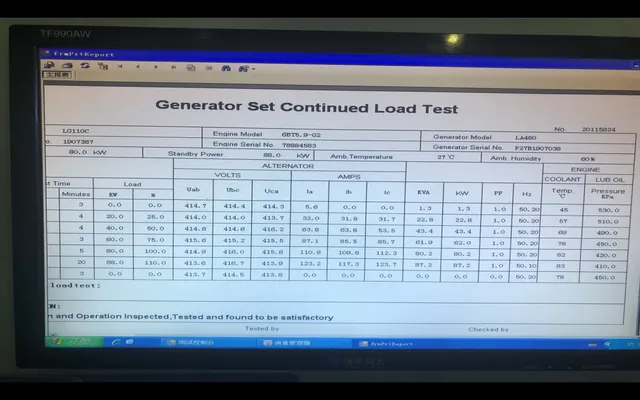
Teste de carga
O conjunto finalizado é submetido a testes com 0%, 25%, 50%, 75% e 100% da potência nominal (em kW) e, em seguida, mantido a uma sobrecarga de 110% em nosso banco de cargas resistivas. Nenhum produto é enviado até que as leituras sejam registradas e o relatório seja assinado.
Inspeção em processo
Controles de qualidade dentro da construção
A qualidade é verificada durante todo o processo, e não adicionada posteriormente. Quatro etapas determinam se um conjunto avança para a próxima fase — cada uma delas é medida, registrada e aprovada, e os resultados acompanham o seu gerador.
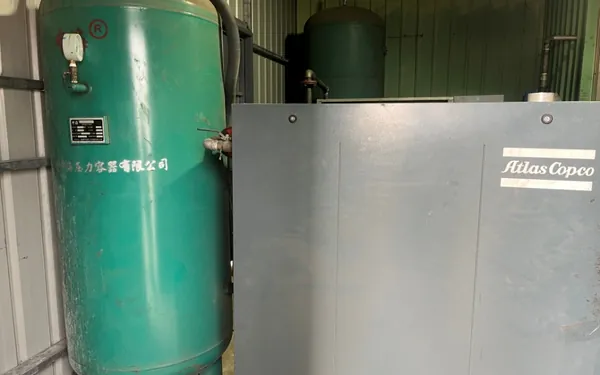
Etapa 1 · tanque de combustível
Teste de estanqueidade do tanque
Cada solda no tanque base é verificada sob pressão antes de o tanque ser integrado ao conjunto. Um tanque com vazamento nunca chega à montagem — você nunca herda uma mancha de combustível que não consegue identificar.
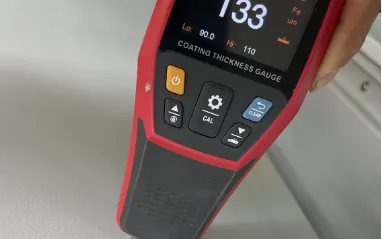
Etapa 3 · revestimento em pó
Verificação da espessura do revestimento
A espessura do revestimento é medida em coberturas e gabinetes após cada lote, e a leitura é registrada no arquivo do lote. Revestimentos finos enferrujam de dentro para fora, onde não é possível ver.
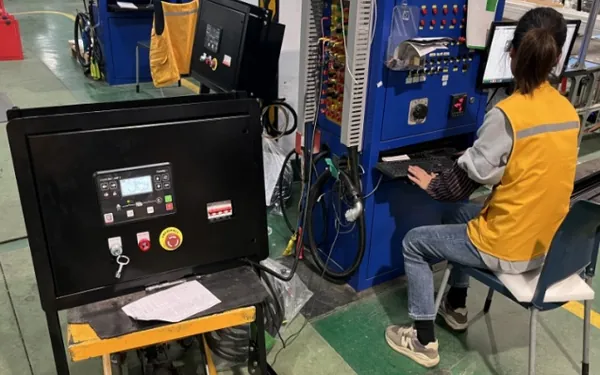
Etapa 4 · painel de controle
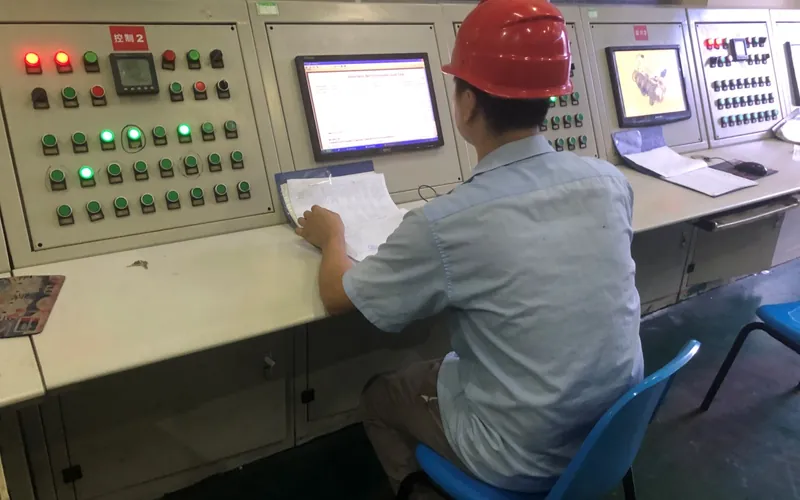
Teste completo do painel de controle
O painel finalizado é testado por completo: estado dos módulos, funções de proteção, testes elétricos com o painel energizado e verificação de parâmetros. Seu painel é testado em nossa bancada, e não energizado previamente em sua instalação.
Etapa 6 · teste de carga
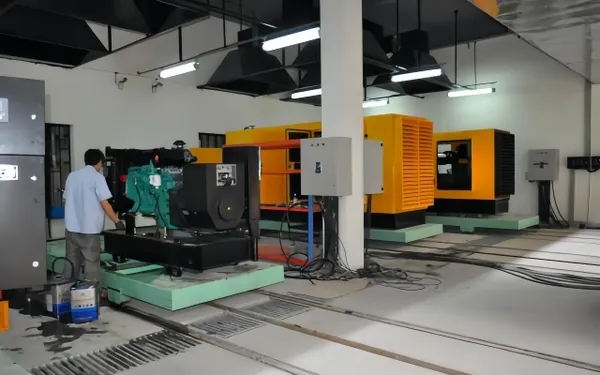
Teste de carga total · 3.6 MW
600 kW × 4 mais 1200 kW × 1 — 3.6 MW de capacidade de carga resistiva, suficiente para cada conjunto que construímos. Cada um é submetido a carga nominal e mantido a 110% de sobrecarga ; as leituras são incluídas no relatório de teste assinado.
Teste de fábrica
Testado antes de você pagar — Não é uma promessa, é uma prova.
Nada sai da fábrica com base em promessas. Cada equipamento é testado em plena carga, as leituras são registradas e o relatório é assinado — e você está convidado a assistir.
Todos os geradores. Carga completa. Sem Exceções.
Antes do envio, cada gerador é submetido a testes de carga de 0% a 100% da potência nominal (kW) e, em seguida, mantido a uma sobrecarga de 110% . Este não é um teste pontual ou uma amostra: cada unidade é testada, sempre, de acordo com a norma ISO 8528-5.
Registramos e verificamos: regulação de tensão em regime permanente (±1%), estabilidade de frequência (±0.5%), temperaturas do líquido de arrefecimento e do óleo do motor sob carga sustentada, resposta transitória de tensão e frequência sob variações de carga e funções de desligamento automático de segurança. Um relatório de teste assinado está incluído na documentação de entrega.
Testado de acordo com as normas ISO 8528 (Partes 1–12) e IEC 60034-1 / IEC 60034-22 para o alternador, ISO 3046-1 para o desempenho do motor e IEC 62271-200 para o painel de distribuição — com suporte para FAT / SAT quando o seu projeto exigir aceitação testemunhada.
Aceitação e rejeição de carga
A carga é ligada e desligada em blocos enquanto o conjunto está em funcionamento — da mesma forma que acontece em uma obra quando uma chave de transferência fecha ou um motor grande entra em funcionamento. Registramos a queda de tensão transitória, o desvio de frequência e o tempo de recuperação, conforme a norma ISO 8528-5, para que você saiba que o conjunto suporta sua carga — e não apenas uma carga em regime permanente.
Configurações de proteção e teste de desligamento
Sobrecarga, baixa pressão de óleo, alta temperatura do líquido de arrefecimento, limites de tensão e frequência, falha na partida e parada de emergência são todos pontos de ajuste dentro do controlador — configurados de acordo com os limites do fabricante do motor e os valores do seu projeto. Cada um deles é acionado durante a operação e o desligamento é confirmado, sendo os pontos de ajuste utilizados registrados no seu relatório de testes.
Suporte para FAT e SAT
Os testes FAT e SAT são etapas de aceitação que você precisa concluir com seu cliente — e nós auxiliamos empreiteiras EPC nesse processo. Envie-nos o procedimento de teste e a lista de documentos do seu consultor; providenciaremos o equipamento, a área de testes e a documentação necessária para a data acordada. Seu inspetor pode acompanhar o teste em nossas instalações, ou nossos engenheiros podem acompanhar a aceitação no local — a documentação para assinatura é a mesma em ambos os casos.
Certificações e Documentação
Documentado, não apenas prometido.
A norma ISO 8528-5 garante que cada etapa seja auditada e rastreável. Quando seu cliente de EPC solicitar comprovação de conformidade, você terá tudo à mão — certificados de materiais, registros de soldagem, dados de testes. Sem complicações, sem atrasos.
O que acompanha cada gerador
Apoio além da entrega
Após o gerador sair do nosso andar.
Um gerador a diesel é um ativo energético de longo prazo, não uma mercadoria. Nosso suporte continua muito depois do envio do gerador.
Teste e Comissionamento
O suporte de comissionamento no local garante que seu gerador ligue corretamente na primeira tentativa. Oferecemos orientação remota como padrão; para projetos qualificados, um engenheiro da fábrica se desloca até o local para supervisionar o comissionamento e verificar a instalação.
- ✓ Verificação de instalação no local
- ✓ teste de comissionamento do banco de carga
- ✓ Configuração do ATS e do controlador
Suporte de instalação
Instalar um gerador no exterior implica em considerar normas locais, projeto do sistema de combustível, direcionamento do escapamento e requisitos de fundação. Nós fornecemos a documentação técnica e o suporte remoto para garantir que tudo seja feito corretamente, independentemente da localização do seu projeto.
- ✓ Desenhos e manuais de instalação
- ✓ Fundações e orientações de ventilação
- ✓ Consultoria técnica remota
Pós-venda e peças de reposição
Os geradores funcionam por décadas — e precisam de manutenção. Temos em estoque peças de reposição genuínas para motores, alternadores e controladores, e enviamos para todo o mundo. Suporte técnico por telefone, e-mail ou WhatsApp, diretamente dos engenheiros que fabricam seu equipamento.
- ✓ Peças de reposição genuínas — envio internacional
- ✓ Suporte técnico dos nossos engenheiros
- ✓ Cronograma de manutenção e kits de serviço
Perguntas frequentes
A H&C fabrica geradores a diesel em sua própria fábrica?
Como cada gerador é testado antes do envio?
Que documentação acompanha cada gerador?
Posso presenciar o teste ou visitar a fábrica?
Visite nossa fábrica
Venha ver seu aparelho montado e testado antes do envio.
Antes do envio, inspecione seu gerador em nossa fábrica em Jiangsu. Percorra a área de produção, conheça os fabricantes e engenheiros e testemunhe o teste de carga máxima. Mostraremos cada etapa — sem necessidade de agendamento para esconder nada. O que você vê é o que você recebe.